
 Onderzoek
Aarzel niet om een bericht te sturen
I. Inleiding: het oplossen van de "onmogelijke" taak De zinsnede "een vierkante pin in een rond gat passen" is een universeel symbool...
LEES MEERDrie leveranciers geven u drie verschillende antwoorden over het beste materiaal voor boren: snelstaal, kobalt of volhardmetaal. Alle drie de antwoorden zijn juist, maar elk is alleen correct binnen een beperkt aantal omstandigheden: een werkstukkwaliteit, een gatdiameter, een machine en een beoogd aantal gaten.
Als de match verkeerd is, verschijnen de kosten snel. Een 6 mm HSS M2-bit dat droogloopt in roestvrij staal 304 bij 1.400 tpm wordt gewoonlijk stomp in 15 tot 25 gaten, terwijl hetzelfde bit in koolstofarm staal honderden jaren meegaat. Door dat roestvaste klusje over te zetten naar een M35-kobaltbit wordt de standtijd van het gereedschap met grofweg drie maal vergroot, wat ongeveer het dubbele is van de eenheidsprijs. Daarom is de materiaalkeuze evenzeer een kwestie van aanschaf als van de gereedschapsbak.
De rest van deze gids volgt die volgorde, omdat de drie materiaalfamilies zich heel anders gedragen zodra hitte, slijtage en schokken de snede binnendringen.
Het korte antwoord: hout wordt geboord met hoog koolstofstaal of HSS, zacht staal met HSS M2, roestvrij en gelegeerd staal met kobalt M35 of M42, hoogvolume metaalwerk met volhardmetaal en beton alleen met SDS-gereedschap met hardmetalen punt.
| Materiaal | Warmtelimiet | Beste werkstukpassing | Relatieve prijs |
| HSS M2, glanzende afwerking | 540-600ºC | Zacht staal, aluminium, hout, kunststoffen | 1,0x |
| HSS M2 met TiN-coating | 540-600ºC | Plaatwerk, algemene reparatie, onderhoudskits | 1,2-1,5x |
| Kobalt M35 of M42 | 600-650ºC | Roestvrij 304 en 316, gelegeerd staal, titanium | 2,0-2,8x |
| Stalen behuizing met hardmetalen punt | 800 C en hoger | Beton, baksteen, blok, schuurplaatproducten | 3-5x |
| Volhardmetaal | 1.000 C en hoger | CNC-metaalbewerking, composieten, grote series | 6-10x |
Standaard houtbits met brad-point zijn verkrijgbaar in koolstofstaal en HSS, en het echte verschil is herhaling, niet scherpte. Koolstofstaal heeft een goedkope scherpte en is geschikt voor schrijnwerk en timmerwerk op locatie, waarbij een beetje een paar keer per week wordt gebruikt. HSS houdt die voorsprong vast door schurende plaatproducten zoals MDF en spaanplaat, waar lijmlijnen en minerale vulstof een zachte stalen rand in één keer dof maken. Augerbits en voorboren volgen dezelfde regel: koolstofstaal voor incidenteel diepboren, HSS voor herhaalde productie.
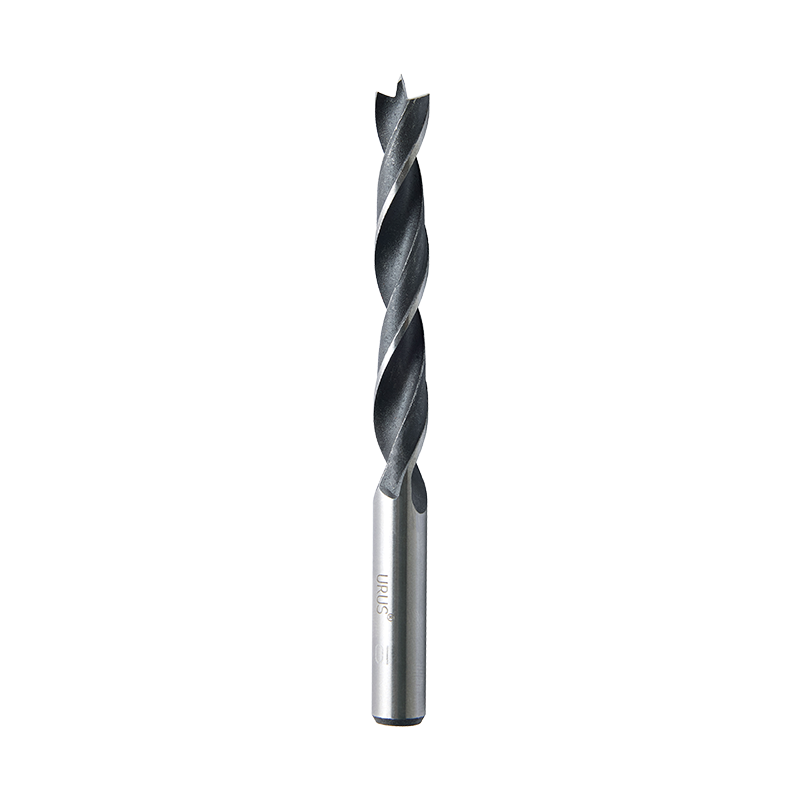 Standaard Brad Point-houtboor voor nauwkeurig boren in hout Een houtboor met een nauwkeurig middelpunt en ronde schacht, geschikt voor nauwkeurige positionering en standaard boorhouders voor algemeen houtboren. Bekijk Product →
Zacht staal, aluminium, messing en kunststoffen worden het meest economisch geboord met HSS M2, meestal op een punt van 118 graden voor algemeen werk en een splitpunt van 135 graden wanneer de bit een gemarkeerd midden moet vasthouden zonder te lopen. Roestvast 304 en 316 harden uit onder een botte rand, waardoor het gereedschap moet snijden in plaats van wrijven: kobalt M35 of M42 met een gespleten punt houdt de rand lang genoeg in leven om het gat af te werken. Een pilot point-geometrie helpt bij gebogen en dunne secties. Volhardmetaal komt alleen binnen als volume, stijfheid en koelvloeistofcontrole allemaal op hun plaats zijn.
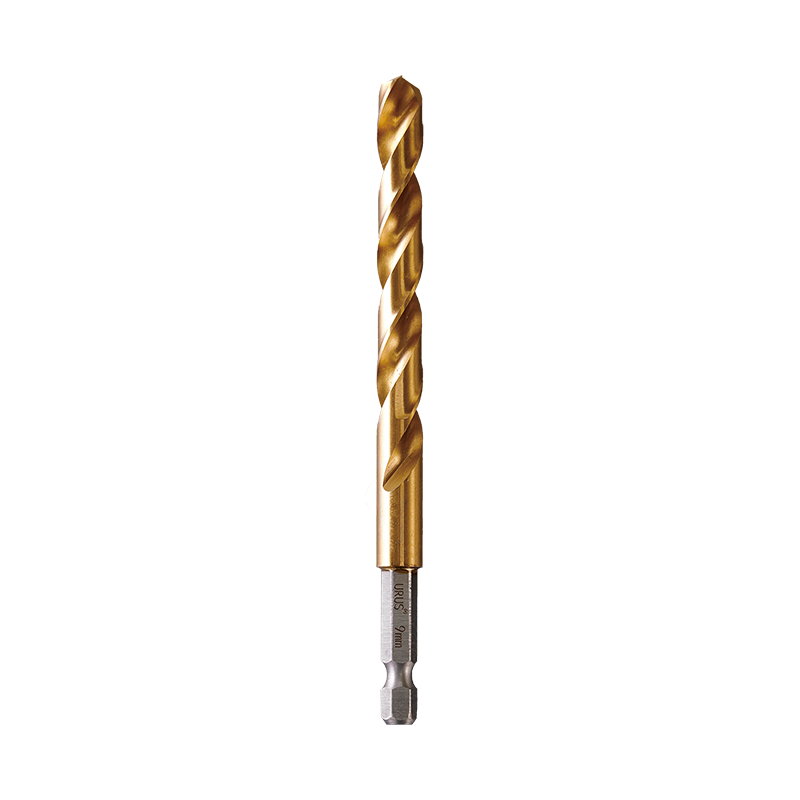 Op maat gemaakte metalen boor met gespleten punt voor snelwisselklauwplaten Een metalen boor met split-point-geometrie en meerdere afwerkingsopties, ontworpen voor 1/4-inch snelschachthouders en diameters van 1,0 tot 13,0 mm. Bekijk Product →
In beton hoort geen kobalt- of HSS-bit thuis. Hamerboren zorgt tegelijkertijd voor stootbelasting en minerale slijtage, dus de snijkant moet van wolfraamcarbide zijn en in een stalen lichaam worden gesoldeerd. SDS-plus bedekt gaten van ongeveer 4 tot 16 mm in baksteen, blok en standaard beton, terwijl SDS-max grotere diameters en zwaarder wapeningswerk aankan. Een hardmetalen kop met drie messen centreert sneller op oneffen oppervlakken en vermindert het lopen, waardoor de gatpositie op een ruwe muur wordt verpest.
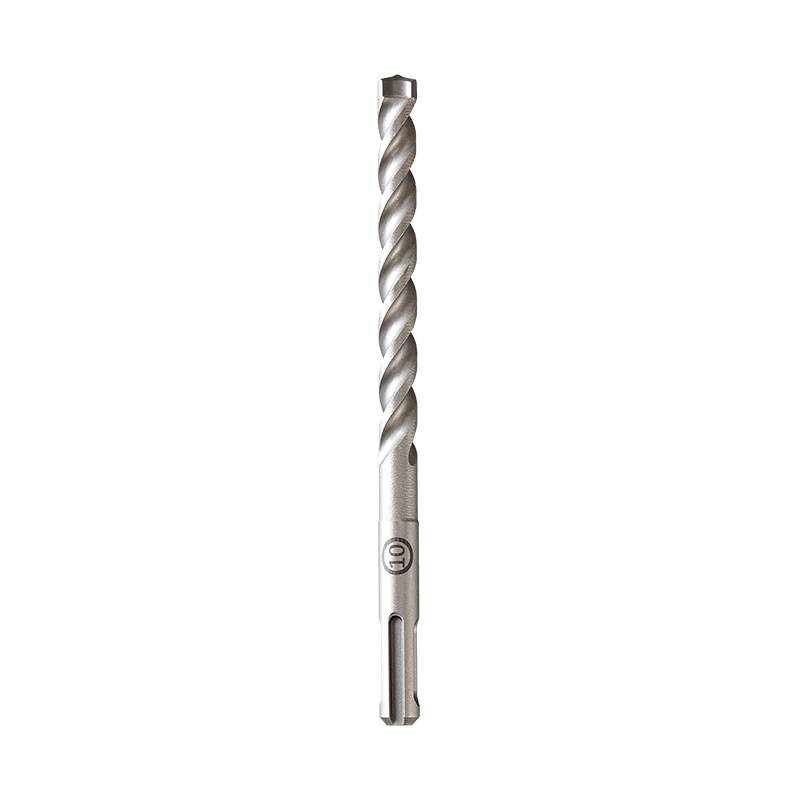 Op maat gemaakte SDS-3-Cutter hamerboor met hardmetalen punt voor metselwerk Een steenhamer met een hardmetalen punt met drie messen en een behuizing van gehard chroom-vanadium, bedoeld voor het boren in baksteen, beton en steen in verschillende maten. Bekijk Product →
Puntgeometrie, aantal spaankamers en schacht zijn net zo belangrijk als het basismateriaal, dus bewaar er een referentie voor boortypes en hun toepassingen naast uw materiaalspecificatie wanneer u een aankoopinstructie schrijft.
De meeste specificatiefouten die we in offertes zien, komen voort uit vier misverstanden over waar een bit eigenlijk van gemaakt is.
Rode hardheid is de temperatuur waarbij een snijkant zacht wordt en niet meer netjes snijdt. HSS M2 behoudt zijn scherpte tot ongeveer 540-600 C, kobaltkwaliteiten duwen dat tot ongeveer 600-650 C, en carbide blijft veel verder snijden, wat de hele reden is dat kobalt en carbide als afzonderlijke prijsniveaus bestaan.
In roestvrij staal 304 retourneert M35-kobalt gewoonlijk ongeveer drie keer zoveel gaten als HSS M2, en de geometrie met hardmetalen punten komt meer dan vijf keer terug, genoeg om de kosten per gat te verlagen, ook al is de eenheidsprijs hoger.
De rekenkunde is eenvoudig. Een HSS M2-bit van $ 3,00 dat 20 gaten produceert, kost $ 0,15 per gat. Een kobaltbit van $ 7,50 die 60 gaten produceert, kost $ 0,125 per gat, en het verwijdert ook twee bitwissels van de ploegendienst van de operator. Bij een cel die 600 roestvrijstalen gaten per dag boort, zijn er per dag ongeveer 20 gereedschapswisselingen nodig.
Een boorspecificatie is pas compleet als het werkstuk, het gat, de machine, de verwachte levensduur en de verificatiemethode worden vermeld. Bij minder laat u de materiaalkeuze over aan de veronderstelling van uw leverancier.
Leveranciers die bits voor OEM-programma's bouwen, zijn doorgaans blij met dat detailniveau, omdat daarmee later argumenten worden weggenomen. Zhejiang URUS Tools Co., Ltd., dat boren, tangen en handgereedschapsets produceert in Jiashan, Zhejiang onder het merk Bison, werkt op hout-, metaal- en metselwerklijnen met ISO9001:2015-certificering, een nationale aanduiding voor hightech ondernemingen en een testlaboratorium voor samenwerking met TUV Rheinland, opgericht in 2017. Kopers die een bredere opdracht voorbereiden, kunnen uitgaan van dit overzicht van snijbits voor boren: soorten, materialen en hoe te kiezen .
Nee. Kobalt koopt hoge hardheid en slijtvastheid en geeft er wat taaiheid voor terug, tegen twee tot drie keer de eenheidsprijs. Voor hout, zacht staal, aluminium en algemene onderhoudswerkzaamheden is HSS M2 de betere economische keuze. Kobalt verdient zijn premium wanneer het werkstuk roestvrij is, gelegeerd staal boven ongeveer 30 HRC, of titanium, of wanneer de randtemperatuur de factor is die de standtijd beperkt.
Nee. Titaannitride is een coating van ongeveer 1 tot 4 micron op hetzelfde HSS-substraat. Het verlaagt de wrijving, verbetert de spaanstroom en vertraagt de flankslijtage, maar het basisstaal bepaalt nog steeds hoeveel hitte de snede overleeft voordat deze zacht wordt.
Wolfraamcarbide. Beton wordt met slag geboord, dus de punt moet een hardgesoldeerd hardmetalen inzetstuk zijn, gemonteerd in een SDS-plus- of SDS-max-schacht. HSS- en kobaltranden bezwijken snel onder die combinatie van hameren en minerale slijtage.
Vergelijk de kosten per gat bij een vast werkstuk, diameter en snelheid. Vraag naar hardheidsgegevens, cijfers over de tiprondheid, laagdikte en een monsterbatch die op uw eigen machine is getest voordat u een containerbestelling vrijgeeft, en bewaar dat testresultaat bij de specificatie.
I. Inleiding: het oplossen van de "onmogelijke" taak De zinsnede "een vierkante pin in een rond gat passen" is een universeel symbool...
LEES MEERMetaalbewerking is altijd een hoeksteen geweest van de industriële ontwikkeling en heeft alles vorm gegeven, van auto-onderdelen tot een...
LEES MEER1. Wat zijn waterpomptangen? – De flexibele “allrounder”-tool In moderne industriële productie en dagelijks onderhoud...
LEES MEERHet selecteren van de juiste industriële snijgereedschappen is een cruciale beslissing die rechtstreeks van invloed is op de productie-efficiëntie...
LEES MEER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, provincie Zhejiang, China
Auteursrecht © Zhejiang URUS Tools Co., Ltd. privacy policy