

 Onderzoek
Aarzel niet om een bericht te sturen
I. Inleiding: het oplossen van de "onmogelijke" taak De zinsnede "een vierkante pin in een rond gat passen" is een universeel symbool...
LEES MEERTijdens een recente batchinspectie in een assemblagewerkplaats voor bevestigingsmiddelen in Guangdong heeft het kwaliteitsteam 320 van de 400 geretourneerde steenboren met rechte schacht afgewezen. Bij de fabriekspoort waren de bits niet defect. Op de werkbank kwamen ze niet overeen. Alle bits hadden een ronde, gladde schacht, maar operators gebruikten ze in SDS-plus boorhamers zonder de hamermodus uit te schakelen. De schachten wiebelden in de boorkop, de hardmetalen punten spatten uiteen en de bits braken bij de schachtflitslijn. Het gebruik van boren met rechte schacht heeft duidelijke grenzen, en de meeste fouten in het veld komen voort uit het overschrijden ervan. Deze gids legt deze grenzen in praktische termen uit: welke materialen geschikt zijn voor bits met rechte schacht, welke puntgeometrieën het beste werken, en hoe snelheid, voeding en smering ervoor zorgen dat ze netjes snijden.
Een boor met rechte schacht heeft een gladde cilindrische schacht waarvan de diameter overeenkomt met het bitlichaam, en brengt koppel over via oppervlaktewrijving tussen de schacht en de klauwen van de boorkop.
Dit ontwerp is opzettelijk eenvoudig. In tegenstelling tot SDS- of zeskantschachtsystemen waarbij gebruik wordt gemaakt van mechanische borgprofielen, is de rechte schacht volledig afhankelijk van de klemkracht. De operator installeert het bit in een standaard boorkop, spant de kaken aan en de wrijving tussen de stalen schacht en de boorkop zorgt voor de rotatie.
Die eenvoud levert echte voordelen op in werkplaats- en productieomgevingen. Eén enkele spantang kan een breed scala aan diameters accepteren zonder spantangen of adapters te hoeven verwisselen. De kosten per bit blijven lager omdat de schacht rechtstreeks vanuit het gereedschapslichaam wordt bewerkt. Vervanging vindt direct plaats als een bit versleten is, en voorraadbeheer is eenvoudiger wanneer een fabriek standaardiseert op gereedschap met ronde schacht. De basisbeginselen van boorwerkzaamheden en de overdracht van bitkoppels worden behandeld in onze basisconcepten van boren gids.
De beperking is ook duidelijk. Als de spantang niet voldoende klemkracht kan leveren, zal de schacht in de kaken draaien voordat de snijkant zinvol werk doet. Bij hamerboortoepassingen heeft de schacht geen hamermechanisme, waardoor deze de slagenergie niet efficiënt kan overbrengen. Het gebruik van een boor met rechte schacht vereist daarom dat de schacht wordt afgestemd op het boorkoptype en de koppelbehoefte, en niet alleen op het materiaal dat wordt geboord.
Boren met rechte schacht zijn het meest effectief bij het boren in metaal en hout, terwijl hun toepassing in metselwerk beperkt is tot roterend boren zonder slag in zachte baksteen of metselblokken.
Het materiaal bepaalt de selectie meer dan de schacht. In hout centreert een bit met rechte schacht en een brad-punt netjes en snijdt splintervrije gaten voor deuvels, scharnieren en hardware-installatie. De schacht verwerkt het koppel gemakkelijk omdat hout het gemakkelijkste boormateriaal is. In metaal draagt dezelfde schacht de belasting via splitpoint- of pilotpoint-geometrieën, en de belangrijkste risico's zijn de opbouw van hitte en het lopen van de boor.
| Materiaal | Punttype | Bedrijfsmodus | Typische toepassing |
| Hout | Brad-punt / pilootpunt | Alleen roterend | Meubelmaken, deuvelgaten, montage van hardware |
| Koolstofarm staal | Splitspunt | Alleen roterend | Montagegaten, malboren, metaalbewerking |
| Aluminium | Pilotpunt / splitpunt | Roterend met koelvloeistof | Bewerking, dunne plaatbewerking, profielboren |
| Zacht metselwerk | Metselwerkpunt met hardmetalen punt | Alleen roterend | Ankergaten, ondiepe doorgaande gaten in baksteen |
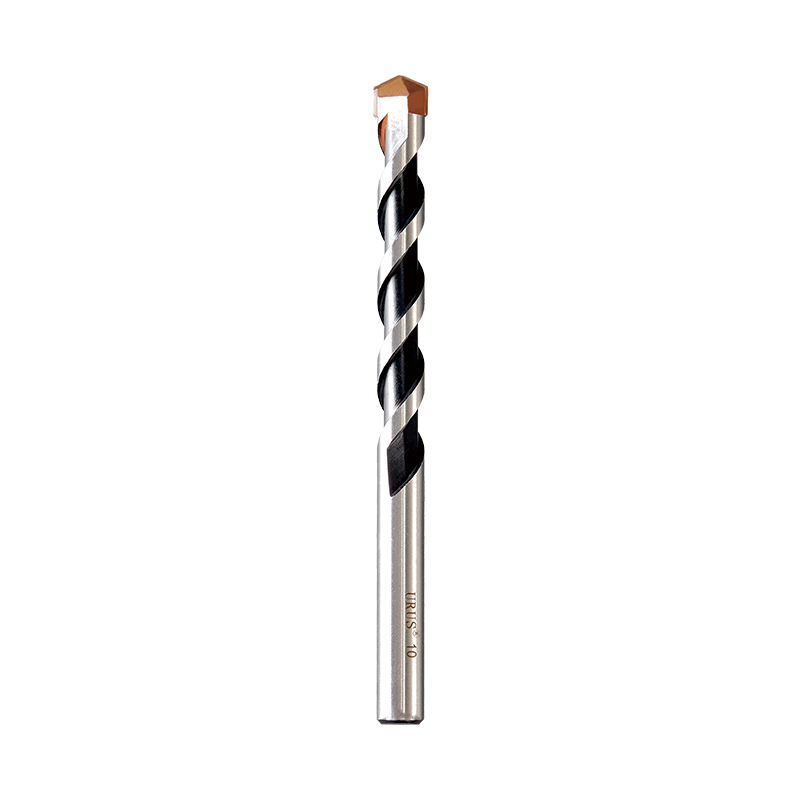 Steenboor met ronde schacht voor roterend boren in baksteen en blokken Deze boor met hardmetalen punt, een versterkte fluit en gladde schacht snijdt zuivere gaten in zachte baksteen, mortel en lichtgewicht blokken wanneer deze uitsluitend in de roterende modus wordt gebruikt. Het voldoet aan de DIN8039- en ISO 5468-normen, met een behuizing van gehard chroom-vanadiumstaal en beschikbare tipopties. Bekijk Product →
In metselwerk werkt de rechte schacht alleen in roterende modus. Wanneer het materiaal zachte baksteen, mortellijn of lichtgewicht blok is, zal een metselfrees met ronde schacht en hardmetalen punt een schoon gat snijden zonder impact. Onze steenboor met ronde schacht is precies voor deze taak ontworpen: hardmetalen punt, versterkte spaankamer en een gladde schacht die in een standaard boorkop grijpt. Probeer het niet in een boorhamer te gebruiken terwijl het slagmechanisme is ingeschakeld.
Bij het boren in metaal is de schacht niet de beperkende factor. De puntgeometrie is. Voor een praktisch overzicht van het kiezen van metaalborensets met ronde schacht, zie onze metalen boorgeleider met ronde schacht . Het voornaamste risico is niet het slippen van de schacht, maar de warmteontwikkeling, die de snijkant kan temperen en snel bot worden kan veroorzaken.
De puntgeometrie van een boor met rechte schacht bepaalt hoe deze het materiaal binnendringt, de spanen snijdt en bestand is tegen lopen.
Elke bit met rechte schacht heeft dezelfde schacht, dus de puntgeometrie is wat de prestaties onderscheidt. Een standaardpunt van 118 graden werkt voor algemeen boren, maar heeft de neiging om op hard staal te lopen. Een gespleten punt slijpt de baandikte dunner, waardoor twee kleine snijlippen ontstaan die het gat beginnen zonder te lopen, waardoor dit de veiligste keuze is voor CNC- en handmatig metaalboren.
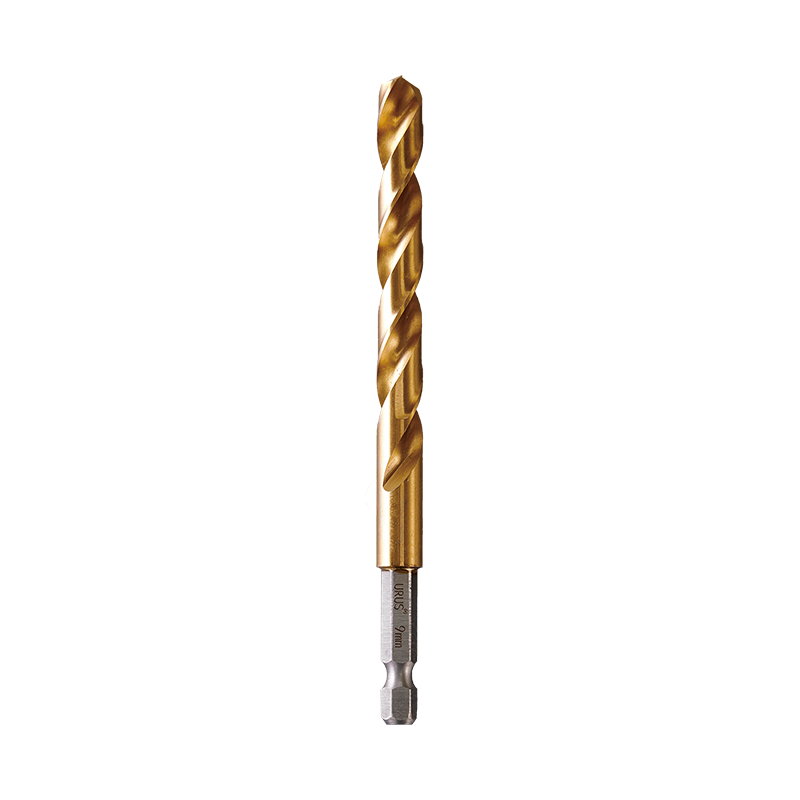 Splitpuntboor voor nauwkeurig gaten in metaal Ontworpen met een split-point-geometrie die de lijfdikte vermindert, maakt dit bit gaten zonder op hard staal te lopen. Hij past op 1/4-inch snelwisselklauwplaten en is geschikt voor zowel handmatig als CNC-metaalboren, waardoor een consistente positie en rondheid wordt gegarandeerd. Bekijk Product →
Onze metaalboren met splitpoint zijn ontworpen rond deze geometrie voor een consistente gatpositie en rondheid.
Een pilotpunt voegt een korte zelfcentrerende punt toe die voorbij de snijlippen reikt. Het trekt de boor in het materiaal en is vooral nuttig bij dun plaatstaal en aluminium, waar doorbraakbramen en boorlopen de meeste uitval veroorzaken. Voor zacht metaalwerk is een centreerpuntbeitel gemakkelijker te bedienen en laat een schonere gatingang achter.
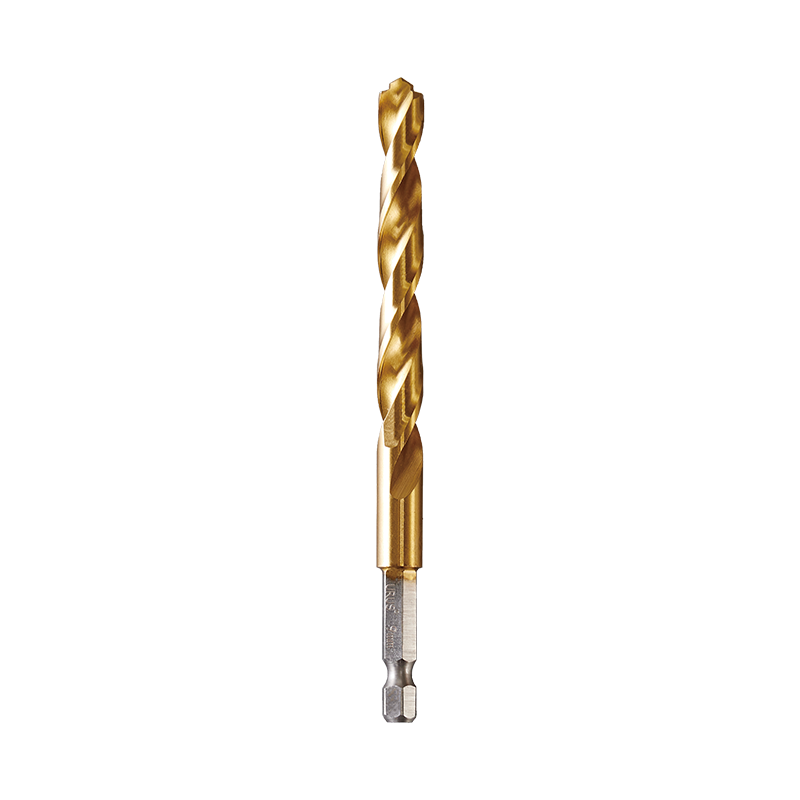 Pilot Point-boor voor schone gaten in dun metaal Met een zelfcentrerende pilottip die voorbij de snijlippen reikt, trekt dit bit zichzelf in materiaal voor gecontroleerd boren in dun plaatstaal en aluminium. Het minimaliseert doorbraakbramen en lopen, waardoor een schone ingang van het gat overblijft. Bekijk Product →
Onze centreerpuntboren kunnen die taak aan, terwijl de scherpe randgeometrie over langere runs behouden blijft.
Een turbomax-punt, veel gebruikt op de productievloer, richt zich op de spaanafvoer. Het is een gespecialiseerde geometrie die geschikt is voor CNC-boren met hoge snelheid in zacht staal en aluminium, waarbij spaanpakking in de spaangroeven de belangrijkste faalwijze is.
Een boor met rechte schacht is een boorgereedschap waarvan de schachtdiameter overeenkomt met het bitlichaam en dat voor de koppeloverdracht afhankelijk is van spantangwrijving. Het is het meest gebruikelijke boorformaat voor roterend boren in metaal, hout en zacht metselwerk, maar is niet ontworpen voor hamerslagbelasting.
Een boor met rechte schacht mislukt als u hem te snel laat draaien, te hard duwt of droog laat.
Deze drie variabelen werken op elkaar in. Snelheid bepaalt warmte; voeding bepaalt de spaanbelasting; smering verwijdert warmte en houdt de snijkant scherp. Als een hendel buiten bereik is, kan de bit het werkmateriaal oververhitten of in het gat blijven hangen en breken.
Bij staal zal een te lage voedingssnelheid ervoor zorgen dat de snijkant schuurt in plaats van snijdt, waardoor warmte ontstaat en verharding van de gatwand ontstaat. Een te zware voeding zal de snijlippen afbreken of het bit op de punt breken. In de regel moet u de voeding verhogen als de spanen dun en vezelig zijn, en de voeding verlagen als de bit begint te klapperen.
Smering is niet onderhandelbaar. Bij koolstofarm staal voorkomt een oplosbaar oliekoelmiddel dat de punt de tempertemperatuur bereikt. Bij aluminium vermindert een lichte snijolie of zelfs kerosine het spaanlassen op het spaanvlak. Voor hout is geen koelmiddel nodig, maar de stofafzuiging is net zo belangrijk als de snelheidsregeling.
De meeste defecten aan boorbits met rechte schacht zijn te voorkomen, en het voorkomen heeft meer te maken met selectie en hantering dan met de bit zelf.
Een boor met rechte schacht wordt voornamelijk gebruikt voor boorboren in metaal, hout en zacht metselwerk. Hij past in een standaard boorkop en brengt koppel over door wrijving, waardoor dit het meest veelzijdige en kosteneffectieve boorformaat is voor algemene werkplaats- en productieboringen.
Nee. SDS-hamerboren gebruiken een mechanisch vergrendelschachtsysteem dat is ontworpen voor de overdracht van impactenergie. Een bit met rechte schacht zal wiebelen in de SDS-klauwplaat, wegglijden en waarschijnlijk dicht bij de schacht breken. Gebruik SDS-schachtbits voor hamerboren en rechte schachtbits alleen met draaimodus.
Slippen treedt op wanneer de spanklauwen niet voldoende klemkracht kunnen genereren. Versleten kaken, gladde schachtoppervlakken of te vast aandraaien op een zachte schacht verminderen allemaal de wrijvingsgrip. Maak de schacht schoon, controleer de gezondheid van de kaak en draai de boorkop altijd goed vast voordat u gaat boren.
Alleen voor zeer licht boorboren in zacht metselwerk of wanneer een speciale steenboor met ronde schacht en hardmetalen punt wordt gebruikt. Gebruik voor standaard beton- en zwaar slagwerk SDS-schachtbits. Bits met rechte schacht zijn niet ontworpen voor hamerslagbelastingen en zullen daarbij snel falen.
I. Inleiding: het oplossen van de "onmogelijke" taak De zinsnede "een vierkante pin in een rond gat passen" is een universeel symbool...
LEES MEERMetaalbewerking is altijd een hoeksteen geweest van de industriële ontwikkeling en heeft alles vorm gegeven, van auto-onderdelen tot een...
LEES MEER1. Wat zijn waterpomptangen? – De flexibele “allrounder”-tool In moderne industriële productie en dagelijks onderhoud...
LEES MEERHet selecteren van de juiste industriële snijgereedschappen is een cruciale beslissing die rechtstreeks van invloed is op de productie-efficiëntie...
LEES MEER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, provincie Zhejiang, China
Auteursrecht © Zhejiang URUS Tools Co., Ltd. privacy policy
